

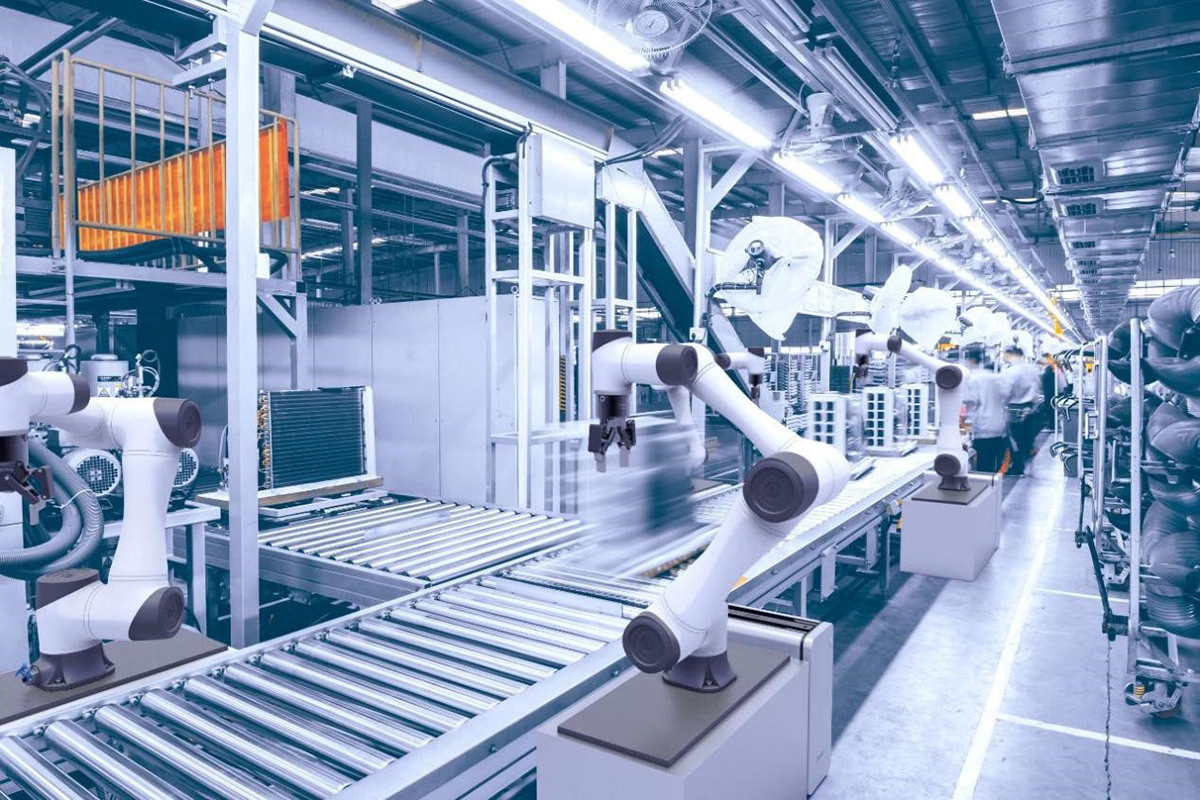
REKTA TRANSPORTADO AŬ PALEDA TRANSPORTADO
Stabilaj produktoj ofte povas esti transportataj rekte per flekseblaj ĉenoj, platpintaj ĉenoj aŭ modulaj bendaj transportiloj. Rekta transportado provizas kompaktan vojigon kaj simplajn konektojn inter maŝinoj.
Paledaj aŭ transportsistemoj estas pli taŭgaj kiam la procezo postulas:
- ripetebla produkto-orientiĝo;
- aŭtomata muntado aŭ testado;
- individua produkta identigo;
- preciza lokigo ĉe laborstacioj;
- pluraj prilaboraj vojoj;
- riparu kaj preteriru buklojn.
La transportilo transportas la paledon inter stacioj, dum dediĉitaj haltigaj kaj lokigaj unuoj establas la finan procezan pozicion.
LINIA EKVILIBRIGO KAJ PROCESA KONTROLO
La plej malrapida operacio determinas la daŭrigeblan rendimenton de la linio. Pligrandigi la rapidon de la transportilo ne povas korekti malbalancitan muntadon aŭ inspektan procezon.
CSTRANS povas integri:
- paledaj haltigiloj kaj lokigaj unuoj;
- akumuliĝo antaŭ variaj ciklaj stacioj;
- levo-kaj-translokigaj moduloj por paralelaj procezoj;
- kunfandado, disigado kaj preteriro de sekcioj;
- reverki kaj malakcepti vojigon;
- sensoraj kaj RFID-interfacoj;
- rekta kaj paledigita transportado ene de unu sistemo.
Antaŭ ol la aranĝo estas finpretigita, la produkta gamo, portanta ŝarĝo, staciaj interfacoj, ciklotempoj, erar-reakira sekvenco kaj bezonata daŭranta laboro estas kune kontrolitaj.
La celo estas kontrolita unu-peca fluo, kiu provizas ĉiun procezon sen krei nenecesan amasiĝon inter stacioj.


