

PNEŬPRODUKTADAJ TRANSPORTSISTEMOJ
La Verda Pneŭo kaj la Finita Pneŭo Ne Povas Esti Traktataj Sammaniere
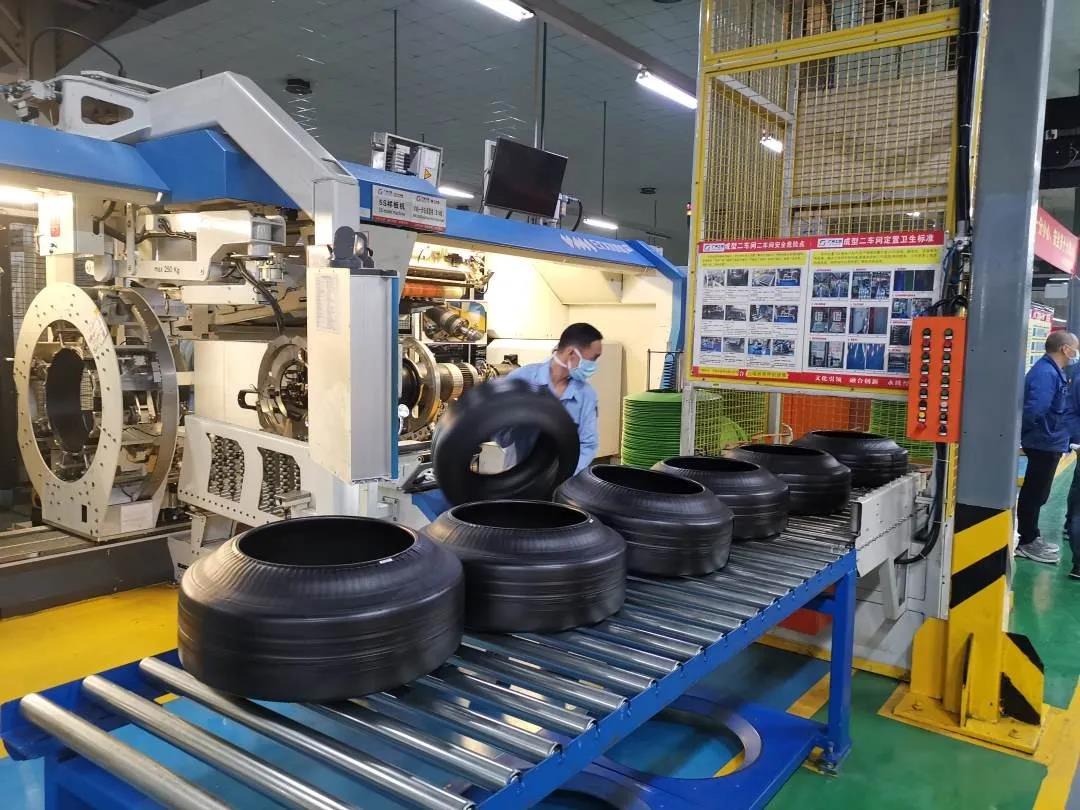
Pneŭfabrikoj perdas produktadon kiam verdaj pneŭoj atendas tro longe aŭ misformiĝas antaŭ ol hardi, finitaj pneŭoj vicas inter inspektmaŝinoj, aŭ grandecŝanĝo postulas ripetan alĝustigon trans transportiloj, gvidiloj kaj ordigaj lenoj.
La materialfluo normale pasas tra:
Pneŭfabrikado → identigo kaj stokado de verdaj pneŭoj → hardado → malvarmigo → inspektado → ordigo kaj ordigo → stokejo
Continental identigas konstruadon, vulkanizadon kaj finan kvalito-kontrolon kiel apartajn fabrikadajn etapojn. Finitaj pneŭoj povas poste trairi vidan inspektadon, rentgenan kaj homogenecajn kontrolojn antaŭ ol ili estas liberigitaj al la stokejo. Ĉiu etapo postulas malsaman transportilan funkcion.
KONTROLU LA FLUON ANTAŬ KAJ POST LA SENKOLADO
Verda pneŭo ankoraŭ ne ricevis la finan forton kaj formon kreitajn dum vulkanizado. Tial ĝi devus esti movita kun kontrolita kontakto, stabila subteno kaj translokigoj kiuj ne distordas la bandaĝon, talon aŭ flankmuron.
Post la sekigado, la pneŭo povas esti manipulita pli forte, sed la linio ankoraŭ devas konservi:
- identigo de pneŭgrandeco kaj specifoj;
- ĝusta orientiĝo ĉe testa ekipaĵo;
- apartigo de akceptitaj, malakceptitaj kaj riparitaj pneŭoj;
- kontrolita amasiĝo antaŭ inspektado;
- vojigo al la ĝusta ordiga aŭ stokada leno.
Pneŭintervalo kaj maŝinciklo povas varii signife. Unu nuna platformo por pneŭkonstruado de pasaĝeroj kovras13–24-colaj pneŭoj, diametroj de verdaj pneŭoj ĝis900 milimetroj, kaj publikigitaj ciklotempoj de37 sekundojpor unu 205/55R16 konstruo kaj42 sekundojpor unu 215/65R16 konstruo. Ĝia deklarita grandecŝanĝa tempo varias ĝis8 aŭ 18 minutoj, depende de la bezonata ŝanĝo. Ĉi tiuj estas maŝin-specifaj ciferoj, sed ili montras kial la transportilkapacito kaj alĝustigintervalo devas esti bazitaj sur la fakta pneŭmatrico anstataŭ unu nominala grandeco.
Ĉe 37-sekunda konstruciklo, la eligo estas proksimume97 verdaj pneŭoj hore10-minuta interrompo ĉe la hardado povas tial krei ĉirkaŭ16 pneŭojpostulante kontrolitan stokadon aŭ redirekton. La stokmetodo devas konservi la identecon de la pneŭo kaj eviti difekti nekuracitajn produktojn.
TRANSPORTAJ SOLVOJ TRA LA PNEŬFABRIKO
CSTRANS povas agordi:
- bendaj transportiloj por translokigo de verdaj pneŭoj kaj kontrolita subteno;
- levi, turni kaj translokigi sekciojn inter konstruaĵo, stokado kaj kuracado;
- rulpremiloj por harditaj pneŭoj kaj rigidaj transportiloj;
- akumuliĝaj zonoj antaŭ malvarmigo kaj inspektado;
- strekkodaj aŭ RFID-spuraj interfacoj;
- vojigo por vida, rentgena kaj homogeneca testado;
- ordigaj lenoj por akceptitaj, riparitaj kaj malakceptitaj pneŭoj;
- spiralaj aŭ altaj transportiloj kie plankspaco estas limigita.
Homogeneca inspektado povas mezuri elĉerpiĝon, ŝvelaĵojn kaj kavetojn, do la transportilo devas liveri ĉiun pneŭon konstante al la teststacio sen perdi identigon aŭ orientiĝon.
CSTRANS mezuras la sistemon laŭ la pneŭdiametro, larĝo, pezo, verda aŭ sekigita stato, maŝincikloj, ŝanĝmatrico, permesitaj kontaktopunktoj kaj bezonata stoka kvanto. La rezulto estas kontrolita pneŭfluo — ne simple bendo aŭ rulpremilo inter maŝinoj.


